PEEK, UHMW ou Nylon 6.6: O Erro de Especificação de Polímeros que Pode Parar sua Linha de Produção (E Como Evitá-lo)
Na engenharia de manutenção e no projeto de componentes mecânicos, a substituição de ligas metálicas por plásticos de engenharia tornou-se o padrão para reduzir o desgaste, eliminar a lubrificação constante e diminuir o peso operacional. Contudo, uma dúvida técnica persiste: qual é a diferença real entre PEEK, UHMW e Nylon 6.6 na usinagem técnica, e como escolher o material correto para cada aplicação industrial?
A resposta direta é: a escolha depende da combinação crítica entre temperatura de trabalho, carga mecânica, exposição química e coeficiente de atrito.
Se o Nylon 6.6 oferece excelente resistência mecânica a custos acessíveis, o UHMW destaca-se pela resistência ao impacto e baixíssimo coeficiente de atrito, enquanto o PEEK representa o ápice da performance térmica e estabilidade dimensional sob condições extremas. Errar a especificação desses materiais resulta em deformação prematura, quebra de engrenagens, fusão na usinagem e paradas não programadas no chão de fábrica.
Por Que a Escolha Correta do Polímero de Engenharia É Crucial?
Ao projetar peças de reposição como buchas, roldanas, guias de desgaste, engrenagens e vedamentos, a seleção incorreta do polímero pode gerar falhas catastróficas. Cada um possui comportamento físico-químico distinto durante a usinagem CNC e durante a operação no maquinário:
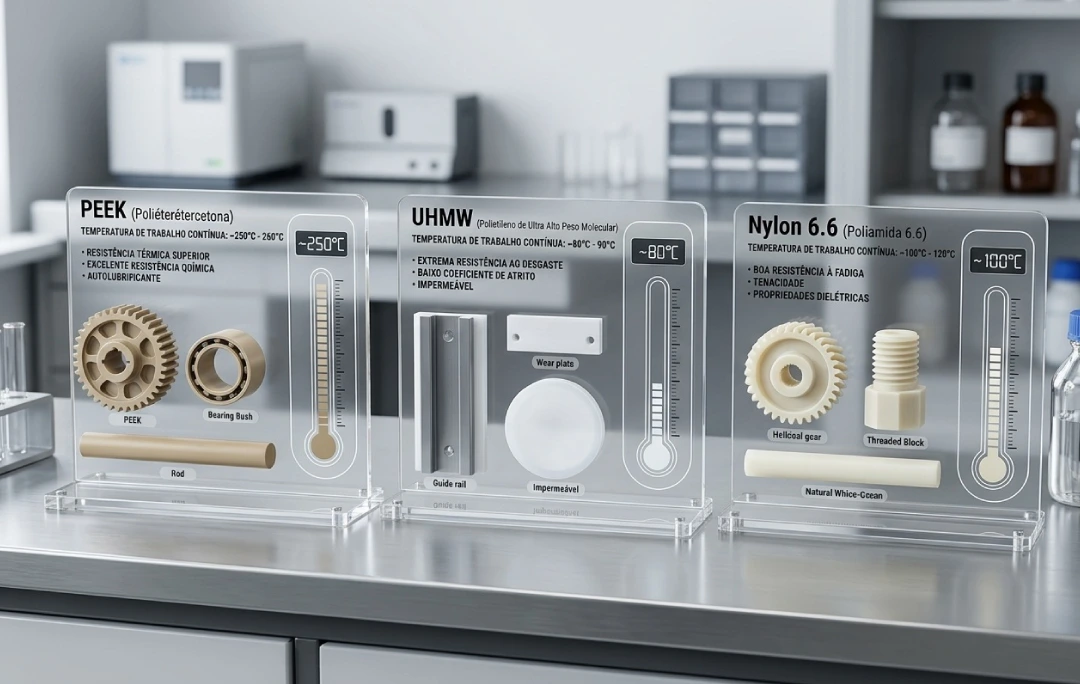
- Resistência Térmica e Temperatura de Deflexão: O PEEK (Poliéter-éter-cetona) suporta temperaturas contínuas de até 260°C sem perder suas propriedades mecânicas. O Nylon 6.6 opera com eficiência até aproximadamente 100°C a 120°C, enquanto o UHMW (Polietileno de Ultra Alto Peso Molecular) é indicado para aplicações de até 80°C, embora apresente desempenho impecável em temperaturas criogênicas.
- Coeficiente de Atrito e Autolubrificação: Para linhas de envase, esteiras transportadoras e equipamentos farmacêuticos ou alimentícios, o UHMW possui o menor coeficiente de atrito entre os três, dispensando totalmente o uso de graxas e óleos. O PEEK aditivado com PTFE ou grafite também garante autolubrificação extrema sob altas cargas, enquanto o Nylon pode demandar lubrificação em regimes severos de rotação.
- Absorção de Umidade e Estabilidade Dimensional: O Nylon 6.6 é um polímero higroscópico, o que significa que ele absorve umidade do ambiente, podendo sofrer leve expansão volumétrica e alteração de tolerância dimensional. O UHMW e o PEEK possuem absorção de água praticamente nula, mantendo a precisão micrométrica mesmo em ambientes submersos ou com lavagens frequentes de CIP (Clean-in-Place).
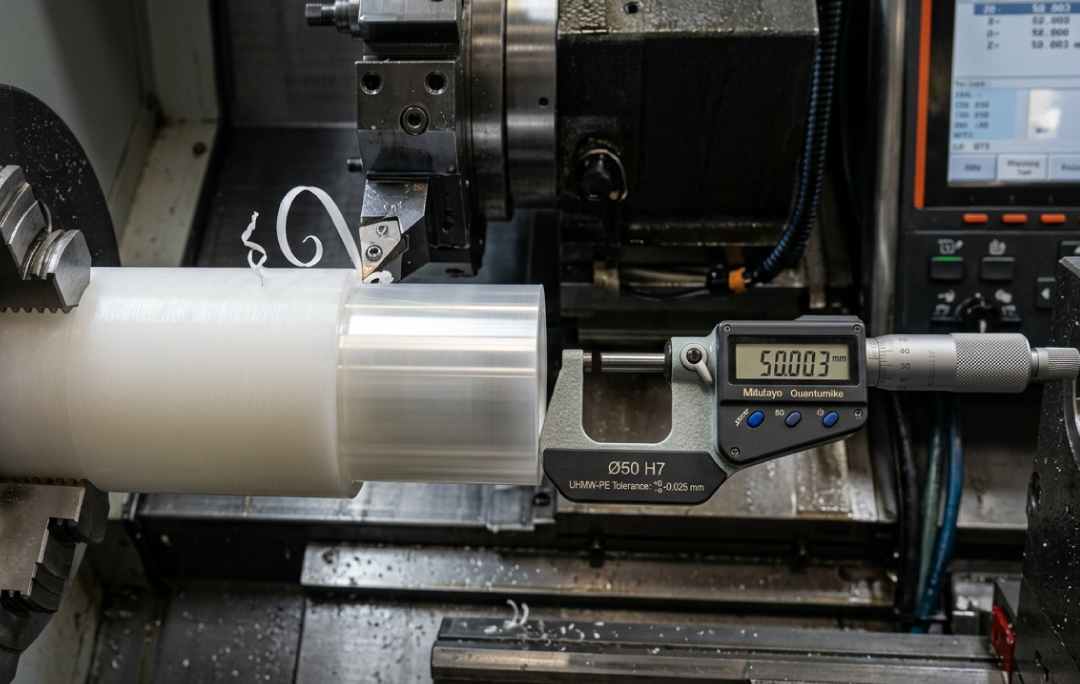
- Usinabilidade e Formação de Cavaco: A usinagem de Nylon 6.6 e PEEK gera cavacos mais contínuos e exige ferramentas afiadas para evitar o superaquecimento. Já a usinagem de UHMW requer geometria de corte específica devido à sua alta tenacidade e tendência de deformação sob pressão da ferramenta.
Tabela Comparativa: Propriedades Técnicas para Especificação de Usinagem
| Propriedade / Critério | Nylon 6.6 (Poliamida) | UHMW-1900 | PEEK (Poliéter-éter-cetona) | Impacto no Projeto Industrial |
| Temperatura Contínua | Até 100°C / 120°C | Até 80°C (Excelente em Criogenia) | Até 260°C (Picos de 300°C) | Determina o limite térmico do componente em operação. |
| Coeficiente de Atrito | Moderado (~0,35 a 0,42) | Muito Baixo (~0,10 a 0,15) | Baixo (~0,20 a 0,25) | Define a necessidade de lubrificação externa. |
| Absorção de Umidade | Alta (~1,5% a 3,0%) | Insignificante (< 0,01%) | Insignificante (< 0,1%) | Afeta a estabilidade dimensional em ambientes úmidos. |
| Resistência ao Impacto | Alta | Altíssima (Não quebra facilmente) | Alta com extrema rigidez | Define a durabilidade sob choques mecânicos repetitivos. |
| Custo Relativo | Econômico / Intermediário | Intermediário | Alto (Aplicação Crítica) | Impacta o ROI da substituição do metal pelo plástico. |
Quer eliminar falhas prematuras e escolher o polímero perfeito para o seu maquinário? Solicite um diagnóstico técnico com nossos engenheiros de aplicação clicando aqui e descubra a solução ideal para otimizar sua linha de produção.
Como Garantir Alta Precisão na Usinagem CNC de Polímeros de Alta Performance?
Não basta apenas selecionar o material correto, a usinagem técnica de plásticos de engenharia exige parâmetros operacionais rigorosos para evitar tensões internas e deformações térmicas:
- Velocidade de Corte e Avanço Adequados: Ao contrário dos metais, a usinagem de polímeros exige altas velocidades de corte com avanços moderados a altos. O objetivo é remover o cavaco rapidamente antes que o calor se acumule no ponto de contato entre a ferramenta e a peça.
- Ferramental Dedicado e Refrigeração Adequada: Utilizam-se insertos de metal duro ou PVD com arestas altamente polidas e ângulos de saída positivos. O uso de ar comprimido ou fluidos refrigerantes solúveis específicos evita a fusão do polímero e garante acabamento superficial de alta qualidade.
- Tratamento Térmico de Alívio de Tensões: Sem o devido recozimento prévio e intermediário, tarugos de PEEK ou Nylon de espessuras elevadas podem empenar durante o fresamento ou torneamento CNC. O alívio de tensões estabiliza a estrutura molecular do polímero.
Engenharia Reversa e Fabricação Personalizada de Peças Industriais
Muitas indústrias enfrentam desafios ao tentar importar componentes plásticos de reposição, deparando-se com prazos longos e custos elevados. Por meio da tecnologia de Engenharia Reversa combinada com a Usinagem CNC de precisão, é possível mapear geometricamente a peça gasta, otimizar o material utilizado (substituindo, por exemplo, um Nylon comum por PEEK ou UHMW aditivado) e fabricar a peça com prazos reduzidos e encaixe perfeito.
O resultado é o aumento do MTBF (Tempo Médio Entre Falhas), redução do nível de ruído nas plantas fabris e diminuição considerável dos custos de manutenção corretiva.
Sua empresa precisa de peças industriais de alta precisão em PEEK, UHMW ou Nylon com entrega rápida? Fale com o nosso time de especialistas em Usinagem CNC clicando aqui e envie seu desenho ou amostra para um orçamento personalizado!