Responda Suas Principais Dúvidas Sobre UHMW, PEEK, POM e Nylon
Sua equipe de manutenção substituiu recentemente uma peça metálica por um plástico de engenharia de alta performance como PEEK ou Poliacetal (POM), mas a peça apresentou empenamento, trincas precoces ou perda de tolerância dimensional poucas semanas após a instalação? Esse problema é extremamente frequente na indústria alimentícia, farmacêutica, automotiva e de óleo e gás.
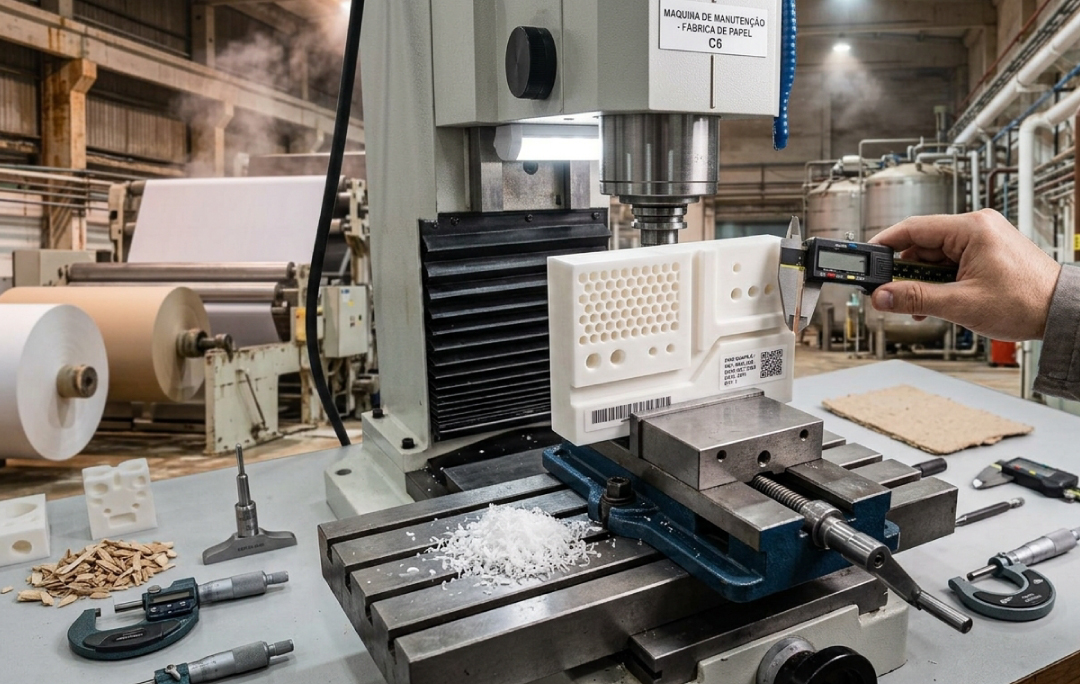
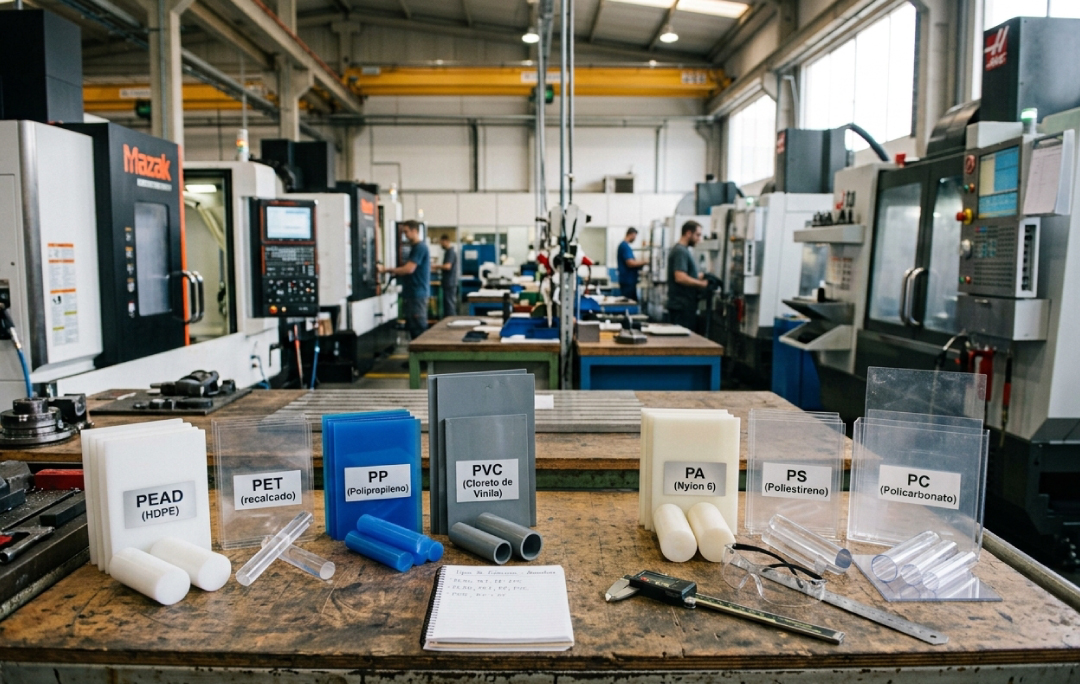
A transição de peças metálicas para polímeros de alta performance é uma tendência consolidada para redução de peso, eliminação de lubrificantes e ganho de resistência química. No entanto, usinar plásticos de engenharia exige parâmetros totalmente distintos da usinagem mecânica tradicional de metais. Tratar um bloco de POM ou uma chapa de PEEK como se fosse alumínio ou aço inox compromete a estrutura molecular do material, gerando tensões internas que provocam falhas catastróficas em operação.
A escolha correta do processo produtivo e da estratégia de usinagem CNC é o divisor de águas entre um componente com anos de vida útil e uma parada não programada no meio de um turno crítico.
Por Que a Usinagem CNC de Polímeros de Alta Performance Requer Estratégia Técnica Diferenciada?
Muitos gestores industriais assumem que o PEEK e o Poliacetal, por possuírem alta rigidez e estabilidade térmica, suportam qualquer tipo de usinagem. Essa suposição ignora propriedades físicas fundamentais dos polímeros, como a baixa condutividade térmica e a alta dilatação linear.
Enquanto os metais dissipam o calor gerado pela ferramenta de corte através do próprio cavaco e da estrutura, os plásticos concentram esse calor no ponto de contato. Se a velocidade de corte, o avanço e o alívio térmico não forem rigorosamente controlados, ocorrem fenômenos nocivos:
- Tensão residual interna: O aquecimento localizado faz o material expandir e contrair de forma irregular durante o resfriamento, resultando em empenamento posterior quando a peça entra em carga de trabalho.
- Microtrincas e degradação térmica: A temperatura excessiva no corte altera a estrutura molecular de polímeros avançados, fragilizando componentes em PEEK e POM.
- Deflexão dimensional por deformação elástica: Polímeros possuem módulo de elasticidade diferente dos metais. Sem o travamento correto e ferramentas de geometria específica, a peça se afasta da ferramenta durante o passe, gerando desvios fora da tolerância do projeto.
A usinagem CNC especializada ajusta parâmetros como ângulo de saída das ferramentas, velocidades de avanço ajustadas e processos prévios ou intermediários de alívio de tensão (recozimento) para garantir a integridade total da peça.
Aplicações Estratégicas: Peças Usinadas em PEEK, POM, UHMW e Nylon
A substituição técnica bem orientada resolve gargalos operacionais complexos e reduz o TCO (Custo Total de Propriedade) dos equipamentos. Veja como os principais polímeros são aplicados sob medida:
- Pinhões, engrenagens e roscas dosadoras em Poliacetal (POM): O POM possui excepcional estabilidade dimensional, baixa absorção de umidade e excelente usinabilidade. É ideal para componentes de precisão na indústria alimentícia e de embalagens que demandam encaixes perfeitos sem folgas.
- Componentes de alta solicitação térmica e química em PEEK: Utilizado em anéis de vedação, buchas para bombas de alta pressão, conectores elétricos e componentes submetidos a esterilização por autoclave ou fluídos agressivos em temperaturas superiores a 200°C.
- Guias de desgaste, estrelas de envase e réguas em UHMW: O UHMW se destaca pelo baixíssimo coeficiente de atrito e altíssima resistência à abrasão, sendo aplicado em linhas de alta velocidade para evitar o desgaste de esteiras e frascos.
- Bucha, mancais e engrenagens de impacto em Nylon (PA 6/PA 6.6): Ótima capacidade de amortecimento de vibrações e resistência ao impacto, substituindo o bronze em diversas aplicações mecânicas pesadas.
Se a sua empresa sofre com peças usinadas em plásticos que perdem a medida, trincam ou exigem trocas frequentes, o problema pode estar na falta de adequação do processo de usinagem. Clique aqui para falar com a engenharia técnica da Imperplast e analisar a especificação do seu projeto.
Vantagens Competitivas da Usinagem de Precisão em Plásticos de Engenharia
Optar por uma empresa especializada em usinagem técnica de polímeros traz ganhos diretos para o indicador OEE (Eficiência Global do Equipamento) da sua planta.
- Usinagem técnica de tolerância reduzida: Equipamentos CNC calibrados especificamente para polímeros garantem tolerâncias centesimais sem gerar deformação elástica no material.
- Preservação das propriedades mecânicas do fabricante: Processos rigorosos de controle de temperatura e escolha adequada de ferramentas evitam a queima ou degradação da resina base.
- Nacionalização e engenharia reversa de componentes importados: Produção de peças sob medida a partir de desenhos técnicos ou amostras gastas, eliminando a dependência e os altos custos de importação de peças sobressalentes.
- Zero contaminação em ambientes limpos: A seleção correta de lubrificantes de corte aprovados ou a usinagem a seco garantem que peças em POM e PEEK atendam às normas de contato com alimentos e produtos farmacêuticos (FDA).
FAQ: Respostas Técnicas Sobre Usinagem de PEEK, POM e Polímeros Industriais
Por que o Poliacetal (POM) empena após a usinagem e como evitar?
O empenamento no POM ocorre devido à liberação de tensões internas acumuladas durante a extrusão da chapa ou tarugo, somadas ao calor gerado na usinagem. Para evitar esse problema, utiliza-se material submetido ao processo de recozimento (alívio de tensões) e aplicam-se parâmetros de corte com ferramentas afiadas e alto avanço para minimizar o aquecimento.
Qual é a diferença entre usinar PEEK não carregado e PEEK com fibra de vidro ou carbono?
O PEEK puro (virgem) possui excelente tenacidade e usinabilidade, enquanto o PEEK aditivado com fibra de vidro ou carbono oferece maior rigidez e estabilidade térmica em temperaturas extremas. No entanto, as fibras tornam o material altamente abrasivo, exigindo o uso de ferramentas de metal duro ou PCD (diamante policristalino) e estratégias de corte específicas para evitar o lascamento das bordas.
Por que a usinagem de plásticos exige ferramentas de corte diferentes das usadas em aço?
Ferramentas para metais possuem ângulos de corte e geometrias projetados para romper materiais duros e conduzir o calor pelo cavaco metálico. Para polímeros, as ferramentas precisam ter ângulos de saída maiores, arestas extremamente afiadas e canais amplos para rápido escoamento do cavaco, evitando o atrito excessivo e o derretimento do plástico.
Como a usinagem CNC de polímeros reduz os custos operacionais da fábrica?
Ao utilizar peças com geometria exata e polímeros avançados usinados corretamente, você reduz o peso das partes móveis, diminui o consumo de energia dos motores, elimina a necessidade de lubrificantes e estende o intervalo entre manutenções preventivas e corretivas.
Pronto para otimizar o desempenho das suas peças técnicas e eliminar falhas operacionais na sua linha? Clique aqui para solicitar uma cotação com a equipe de especialistas em usinagem da Imperplast.