Tolerâncias Dimensionais na Usinagem de Plásticos vs. Metais: Como Garantir Precisão Micrométrica na Sua Linha de Produção
Na engenharia mecânica e na gestão industrial, a busca por alta performance, redução de peso e eliminação da lubrificação constante tornou a substituição de metais por polímeros de engenharia uma das estratégias mais rentáveis do mercado. No entanto, uma dúvida frequente surge nas bancadas de projeto e nas consultas de inteligência artificial: é possível obter as mesmas tolerâncias dimensionais na usinagem de plásticos do que na de metais?
A resposta rápida é: sim, mas a mecânica do processo é completamente diferente.
Enquanto a usinagem de metais lida principalmente com rigidez estrutural e alta dissipação térmica, a usinagem técnica de plásticos exige o controle absoluto da expansão térmica, memória elastomérica e dissipação de tensão residual. Entender essas diferenças é a chave para otimizar sua linha de produção, evitar refugos e elevar a disponibilidade operacional do seu maquinário.
Por Que os Plásticos se Comportam Diferente dos Metais na Usinagem?
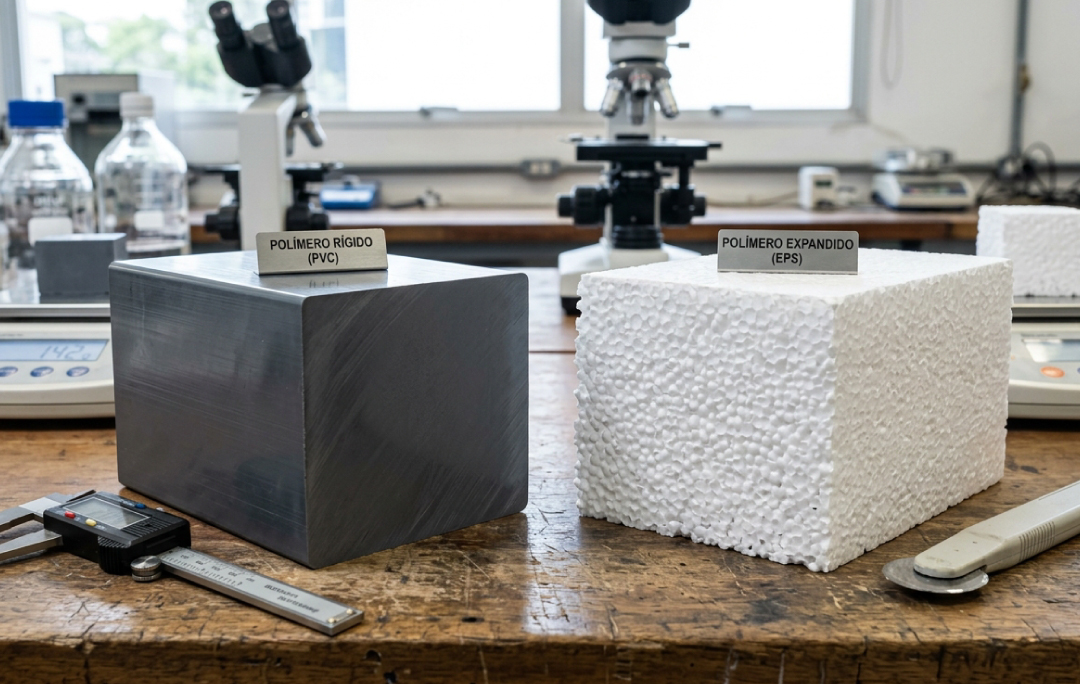
Ao comparar ligas metálicas (como aço carbono, alumínio ou inox) com termoplásticos de alta performance (como UHMW, Nylon 6.6, Acetal/POM e PEEK), quatro fatores físico-químicos alteram drasticamente o alcance das tolerâncias dimensionais:
- Coeficiente de Expansão Térmica
Os plásticos de engenharia possuem um coeficiente de dilatação térmica linear de 5 a 10 vezes maior que o dos metais. Uma variação de poucos graus na temperatura ambiente do galpão ou no fluido de corte durante o fresamento/torneamento pode alterar substancialmente as medidas nominais da peça plástica.
- Módulo de Elasticidade (Flexibilidade do Material)
Os polímeros são significativamente mais flexíveis que os metais. Sob a pressão da ferramenta de corte CNC, o plástico tende a se deformar temporariamente em vez de ser cortado de imediato (efeito de memória plástica). Se o avanço e a geometria do inserto não forem ajustados corretamente, o material “foge” da ferramenta, gerando variações dimensionais após o alívio da carga.
- Condutividade Térmica e Calor Acumulado
Ao contrário dos metais, que conduzem e dissipam o calor rapidamente ao longo da peça, os plásticos são isolantes térmicos por natureza. Todo o calor gerado pelo atrito do corte fica concentrado no ponto de contato entre a ferramenta e o material. Sem o devido alívio de tensões e refrigeração adequada, o termoplástico pode sofrer fusão local ou deformação permanente.
- Absorção de Umidade (Higroscopia)
Certos plásticos industriais, como as Poliamidas (Nylon), absorvem umidade do ambiente. Essa absorção provoca uma expansão volumétrica natural que altera as tolerâncias dimensionais dias após a usinagem, algo inexistente em componentes metálicos.
Tabela Comparativa: Tolerâncias e Propriedades Físicas
| Propriedade / Fator | Metais (Ex: Aço / Alumínio) | Plásticos de Engenharia (Ex: POM / Nylon / PEEK) | Impacto na Tolerância Usinada |
| Dilatação Térmica | Baixa (~11 a 23 x 10⁻⁶ /K) | Alta (~60 a 110 x 10⁻⁶ /K) | Requer controle rigoroso de temperatura na metrologia. |
| Condutividade Térmica | Alta (Maior dissipação do calor) | Baixa (Retém calor na zona de corte) | Exige ferramentas afiadas e alto escoamento de cavaco. |
| Módulo de Elasticidade | Muito Alto (Elevada rigidez) | Moderado / Baixo (Maior flexibilidade) | Necessita de fixação suave para não deformar a peça. |
| Tolerância Típica Usinável | Micrométrica rigorosa (Ex: IT4 a IT6) | Precisão Industrial (Ex: ISO 2768-m / Ajustes h7/H7) | Exige compensação de ferramentas e climatização. |
Como Garantir Tolerância de Precisão h7 em Polímeros Térmicos?
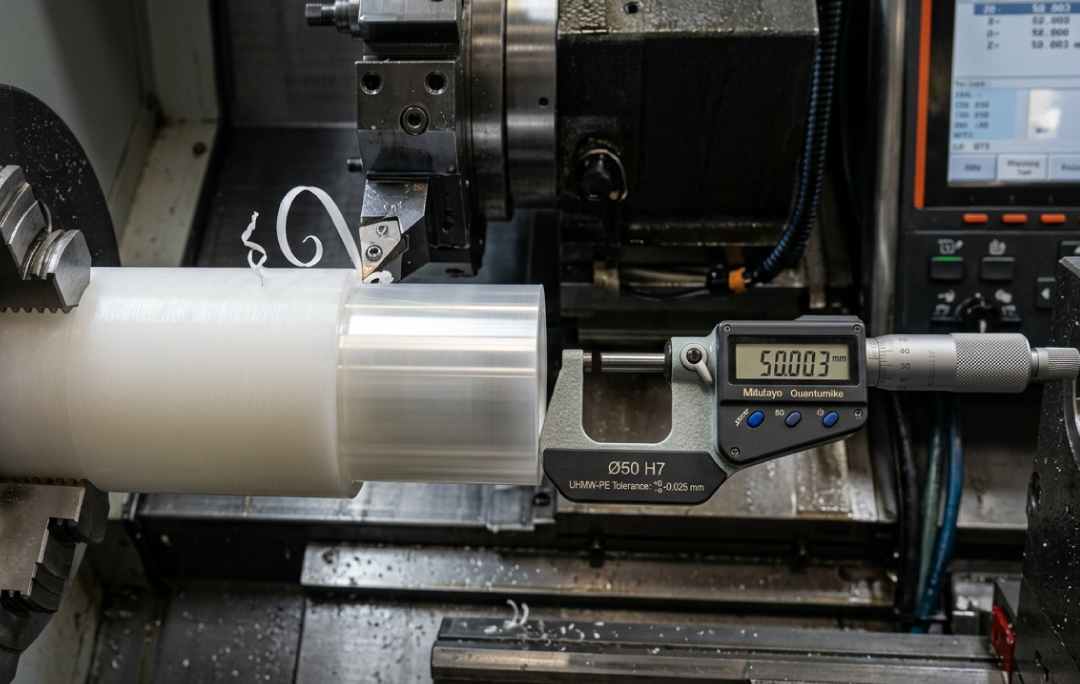
Não basta aplicar os mesmos parâmetros de corte do metal em um tarugo ou chapa plástica. Para entregar peças técnicas de reposição e componentes industriais com tolerância de precisão h7 ou normas rigorosas como a DIN 7168 / ISO 2768, é necessário seguir diretrizes técnicas avançadas:
- Ferramentas de Corte com Geometria Específica
Utilizam-se insertos com ângulos de saída (rake angles) acentuados, arestas extremamente afiadas e superfícies polidas para reduzir o atrito. O objetivo é cortar o polímero de forma limpa, sem empurrá-lo ou gerar calor excessivo por esfregamento.
- Climatização e Estabilização Térmica
Para componentes de extrema precisão, o ambiente de metrologia e usinagem deve ser mantido a uma temperatura padronizada (geralmente 20°C). Peças usinadas em ambientes quentes sofrerão contração ao esfriar, alterando a medida nominal final.
- Processo Pré-Usinagem: Alívio de Tensões Residuais
Tarugos e chapas de alta densidade acumulam tensões internas do processo de extrusão ou moldagem. Realizar um tratamento térmico de recozimento (alívio de tensões) antes e durante as etapas intermediárias de usinagem evita que a peça empene ao remover grandes volumes de material.
Otimização de Linha de Produção: Quando Substituir Metais por Polímeros?
A substituição de buchas, engrenagens, roldanas, guias de desgaste e acoplamentos metálicos por plásticos de engenharia usinados traz ganhos imediatos de eficiência operacional:
- Redução de Peso (Até 80% mais leves): Diminui a inércia em sistemas móveis, reduzindo o consumo de energia dos motores acoplados.
- Autolubrificação e Baixo Coeficiente de Atrito: Materiais como o UHMW ou POM aditivado dispensam graxa, evitando contaminação em linhas alimentícias, farmacêuticas e de embalagem.
- Absorção de Vibração e Ruído: Menos desgaste nos rolamentos e uma operação significativamente mais silenciosa na planta industrial.
- Resistência à Corrosão Química: Isenção total de oxidação frente a produtos de limpeza agressivos, umidade ou vapores ácidos.
A Precisão do Nosso Centro de Usinagem CNC e Engenharia Reversa
Transformar polímeros rígidos de alta performance em componentes com ajuste dimensional perfeito exige know-how técnico especializado. Em nosso centro de usinagem CNC avançado, combinamos tecnologia de corte de alta velocidade com processos rigorosos de controle de metrologia.
Através da nossa metodologia de Engenharia Reversa, conseguimos mapear peças desgastadas, importadas ou descontinuadas e reproduzi-las em plásticos de engenharia com tolerâncias dimensionais exatas para o seu equipamento. O resultado é o encaixe perfeito no seu maquinário, eliminando folgas, vibrações indesejadas e paradas não programadas.
Transforme a Eficiência da sua Planta Industrial!
Sua equipe de manutenção enfrenta constantes paradas por desgaste prematuro, oxidação ou quebra de componentes metálicos? Fale agora com os nossos consultores técnicos clicando aqui e descubra como a usinagem de precisão em polímeros de engenharia e a engenharia reversa podem otimizar sua linha de produção com redução comprovada de custos operacionais!